
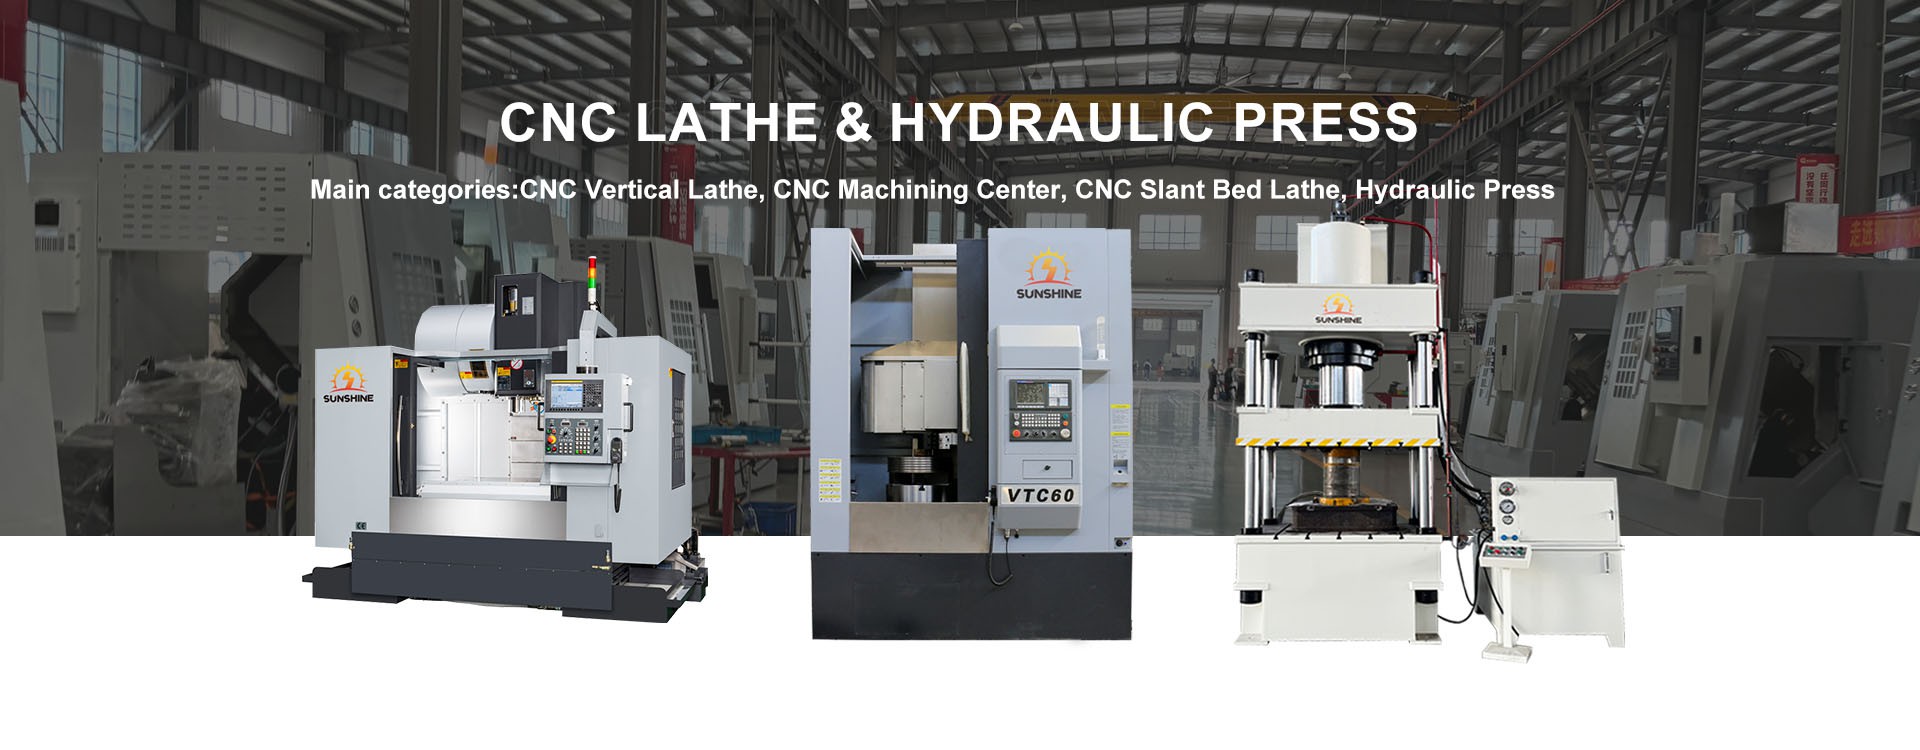

CNC vertikal bubut (mesin bubut vertikal CNC) adalah peralatan otomatis yang mengontrol pergerakan dan proses pemotongan alat mesin melalui sistem CNC . menggabungkan sensor presisi tinggi dan sistem kontrol loop tertutup untuk mencapai akurasi pemrosesan tingkat mikron .
Prinsip kerja inti meliputi:
1. Kontrol Sistem CNC: Rotasi spindel kontrol, umpan alat, gerakan worktable dan tindakan lainnya melalui program yang telah ditentukan .
2. Servo System Drive: Konversi hasil perhitungan perangkat CNC menjadi gerakan mekanis untuk memastikan akurasi pemrosesan .
3. Pemantauan waktu nyata dan umpan balik: Monitor gaya pemotongan, suhu dan parameter lainnya melalui sensor untuk mengoptimalkan proses pemrosesan .
Langkah operasi dan tindakan pencegahan
Persiapan awal
1. Inspeksi keselamatan:
** memakai persediaan perlindungan tenaga kerja yang sesuai (pakaian kerja, helm pengaman, sepatu pelindung), dan rambut panjang harus dimasukkan ke dalam topi .
** Sangat dilarang beroperasi dengan sarung tangan . periksa apakah kunci pas chuck dihapus dan apakah pegangan perubahan kecepatan berada di posisi yang benar .
** Bersihkan puing -puing di sekitar alat mesin untuk memastikan bahwa tidak ada gangguan dengan bagian yang bergerak .
2. Inspeksi peralatan:
** Periksa apakah level oli pelumas, tekanan sumber udara, dan sistem hidrolik normal .
** Konfirmasikan bahwa kabel komponen listrik kencang dan tidak longgar atau singkat .
Proses start-up
1. start berurutan:
** Nyalakan catu daya utama alat mesin (380v) .
** Mulai catu daya sistem CNC (24V) dan tunggu sistem untuk menginisialisasi .
** Lepaskan tombol berhenti darurat dan lakukan operasi pengembalian nol (sumbu +x pertama dan kemudian +z sumbu) .
2. no-load test run:
** Jalankan dengan kecepatan rendah untuk 5-10 menit untuk mengonfirmasi bahwa tidak ada kelainan pada peralatan .
Operasi pemrosesan
1. input dan debugging program:
** Masukkan program pemrosesan (pemrograman manual atau pemrograman otomatis) dan lakukan test run kering .
** Setelah mengonfirmasi bahwa program ini benar, instal benda kerja dan alat, dan atur alat untuk membuat sistem koordinat kerja .
2. Pemantauan proses pemrosesan:
** Sangat dilarang menyentuh bagian yang berputar atau mengukur benda kerja, dan alat khusus diperlukan untuk membersihkan chip besi .
** Periksa ukuran benda kerja secara teratur dan ganti alat tepat waktu jika dikenakan .
Shutdown dan finishing
1. shutdown normal:
** berhenti memproses, keluar dari program, dan mematikan daya sistem .
** Tunggu selama 5 menit sebelum mematikan daya utama (hindari daya hidup dan mati) .
2. Pembersihan situs:
** Lepaskan chip, bersihkan alat mesin, dan isi catatan serah terima .
Spesifikasi Operasi Keselamatan
Spesifikasi Operasi Keselamatan
1. kualifikasi personel:
** Operator harus menjalani pelatihan profesional, mengadakan sertifikat, dan terbiasa dengan kinerja peralatan dan prosedur operasi .
2. Operation Taboos:
** Sangat dilarang untuk membebani alat mesin dan mentransfer alat melintasi bagian transmisi .
** Operator tidak boleh meninggalkan pos selama pemrosesan, dan mesin harus dihentikan ketika tidak ada yang bertugas .
3. Penanganan darurat:
** Dalam hal situasi abnormal, tekan tombol "berhenti darurat" segera, laporan untuk inspeksi dan pemeliharaan, dan dilarang secara ketat beroperasi dengan kesalahan .
Pemeliharaan harian
Pemeliharaan harian
1. Sistem Pelumasan: Periksa level oli pelumas panduan panduan dan sekrup, dan tambahkan atau ganti oli pelumas .
2. Pekerjaan Pembersih: Bersihkan keripik dan kotoran, bersihkan permukaan alat mesin dan workbench .
3. inspeksi gas dan cair: konfirmasi bahwa tekanan sumber udara, level oli hidrolik dan aliran pendingin adalah normal .
Pemeliharaan mingguan
** Bersihkan filter kabinet listrik untuk mencegah akumulasi debu .
Pemeliharaan yang tidak teratur
1. Periksa level dan kualitas pendingin, dan ganti atau tambahkan waktu .
2. Bersihkan konveyor chip dan periksa keausan alat .
Pemeliharaan rutin (setiap enam bulan/tahun)
1. Semi-tahunan: Bersihkan sekrup bola, sirkuit oli hidrolik, dan ganti oli hidrolik .
2. Tahunan: Ganti oli pelumas spindle, sikat motor servo DC, dan periksa dan sesuaikan clearance rel panduan .
Kesalahan umum dan metode pemecahan masalah
Kesalahan umum dan metode pemecahan masalah
| Fenomena kesalahan | Kemungkinan penyebab | Larutan |
| Dimensi pemrosesan yang tidak stabil | Clearance sekrup terlalu besar, pakaian bantalan, getaran spindel | Sesuaikan jarak dekat, ganti bantalan, periksa instalasi spindel |
| Kekasaran permukaan yang berlebihan | Keausan pahat, resonansi mesin, fenomena merayap | Sharpen ulang alat, sesuaikan level mesin, mengoptimalkan gelombang pendingin |
| Tekanan sistem hidrolik yang tidak mencukupi | Kebocoran oli hidrolik, kegagalan pompa, penyumbatan filter oli | Periksa penyegelan pipa, ganti oli hidrolik, bersihkan filter oli |
| Kegagalan sistem listrik | Kabel longgar, kerusakan komponen, alarm panel kontrol | Periksa kabel, ganti komponen yang salah, dan pemecahkan masalah sesuai dengan instruksi |
| Panduan keausan rel yang mengarah ke akurasi berkurang | Pelumasan yang tidak mencukupi, akumulasi pengajuan besi | Bersihkan rel pemandu secara teratur, tambahkan minyak pelumas, dan sesuaikan izin |
Gunakan CNC Vertikal Bubut dengan benar dan ketat ikuti prosedur operasi, perkuat kesadaran keamanan, gabungkan pemeliharaan harian dan pencegahan kesalahan, dan pastikan operasi peralatan yang efisien dan stabil .
Operator harus terus meningkatkan keterampilan profesional mereka, beradaptasi dengan tren mesin bubut vertikal CNC terhadap kecerdasan dan presisi tinggi, dan memberikan dukungan pemrosesan berkualitas tinggi untuk manufaktur modern .